
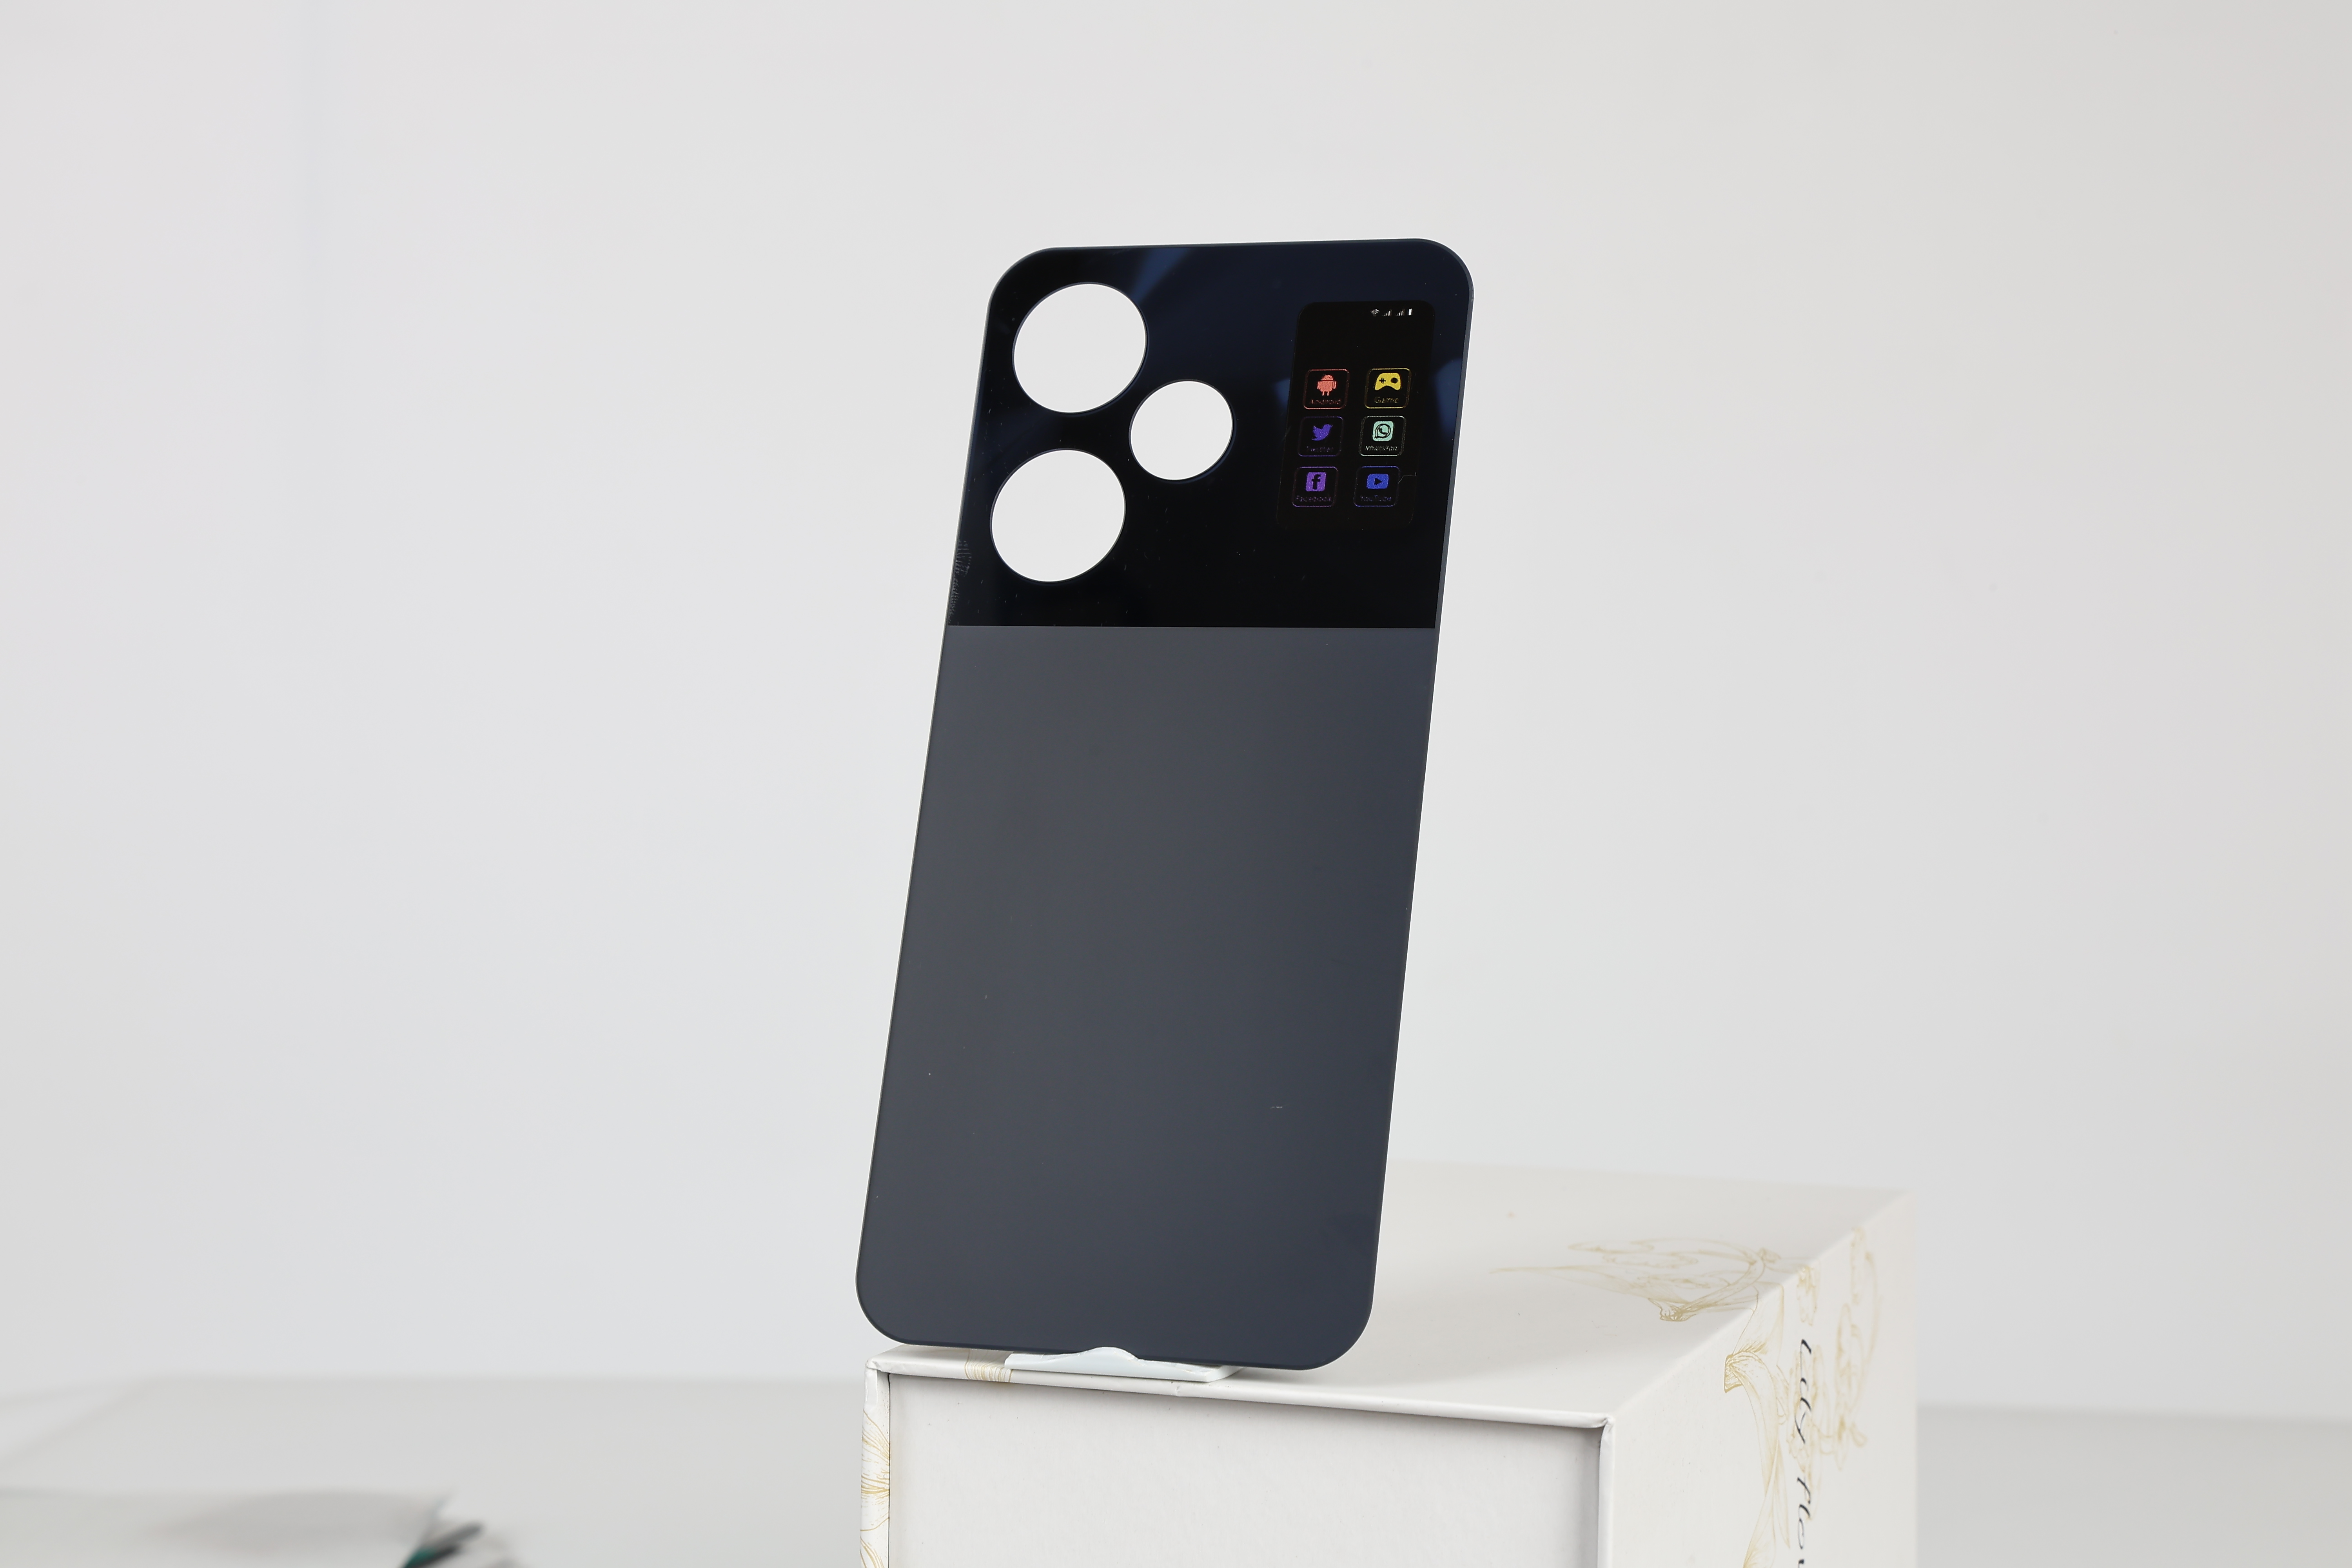
AG-Glas-Rückdecke: Antireflex-Oberflächenbehandlung und Herstellungsanleitung
Entdecken Sie chemische Gravierung, Nanobeschichtung und Qualitätsstandards für Spiegelschutz-Glas-Rückwände in der B2B-Fertigung
Antireflexglas (AG) ist zu einer der begehrtesten Oberflächenbehandlungen für Smartphone-Rückseiten geworden und bietet eine markante matte Ästhetik in Kombination mit Fingerabdruckbeständigkeit und verbessertem Griff. Für B2B-Käufer – darunter OEM-Hersteller, Anbieter von mobilem Zubehör und Unterhaltungselektronik-Marken – ist das Verständnis des AG-Glasherstellungsprozesses, verfügbarer Oberflächenbehandlungsmethoden und Qualitätsstandards unerlässlich, um zuverlässige, leistungsstarke Rückabdeckungen zu beschaffen, die sowohl die Erwartungen der Verbraucher als auch die Produktionskosten erfüllen.
Was ist AG-Glas?
AG-Glas, kurz für Anti-Glare-Glas, ist eine speziell behandelte Glasoberfläche, die darauf ausgelegt ist, reflektiertes Licht zu diffusisieren, sichtbare Blendung zu reduzieren und gleichzeitig eine hohe optische Klarheit zu erhalten. Im Gegensatz zu herkömmlichem glänzendem Glas, das bei hellem Licht wie ein Spiegel wirkt, verfügt AG-Glas über eine mikrostrukturierte Oberfläche – erzeugt durch chemisches Ätzen, Beschichtungsabscheidung oder mechanische Texturierung –, die das einfallende Licht in mehreren Winkeln streut und so scharfe Reflexionen effektiv eliminiert.
Bei der Anwendung auf Smartphone-Rückabdeckungen bietet AG-Glas drei Hauptvorteile: ein hochwertiges mattes Aussehen, das Geräte von herkömmlichen glänzenden Modellen unterscheidet, deutlich reduzierte Fingerabdrucksichtbarkeit, die die Oberfläche den ganzen Tag über sauber hält, und einen verbesserten taktilen Griff, der das Telefon bequemer und sicherer hält. Diese Eigenschaften machen AG-Glas-Rückseiten zu einer bevorzugten Wahl für Flaggschiff-Smartphones von Marken wie Apple (iTelefon 11 Pro "matte glass"), Samsung, Huawei und Xiaomi.
AG-Glas vs. normales Glas vs. mattiertes Glas
Käufer verwechseln AG-Glas oft mit mattiertem Glas, aber beide unterscheiden sich grundlegend in Oberflächenstruktur, Herstellungsmethode und optischer Leistung. Die folgende Tabelle verdeutlicht die Unterscheidungen:
| Eigentum | AG Glass | Reguläres Glas | Milchglas |
|---|---|---|---|
| Oberflächenbehandlung | Chemische Ätzung oder Nanobeschichtung | Poliert, ohne Behandlung | Sandstrahlen oder Säureätzen |
| Oberflächentextur | Mikroskalige Unregelmäßigkeit (0,05–0,3 μm) | Glatt, spiegelartig | Makroskaliges Roh (1–10 μm) |
| Lichtübertragung | 90% – 95% | 92% – 96% | 70% – 85% |
| Nebelniveau | 3% – 15% | < 1 % | 30% – 80% |
| Blendungsreduktion | Ausgezeichnet | Keine | Gut (aber verschwommen) |
| Fingerabdruckresistenz | Hoch | Niedrig | Moderat |
| Taktiles Gefühl | Glatt, matt, seidig | Glatt, rutschig | Rau, körnig |
| Druckkompatibilität | UV-Druck, kompatibel mit AG-Schicht | UV-Druck, ausgezeichnete Haftung | Begrenzt, die Drucke können ungleichmäßig erscheinen |
Der entscheidende Unterschied liegt im Umfang der Oberflächentexturierung. AG-Glas arbeitet auf Mikroebene – seine Oberflächenunregelmäßigkeiten sind kleiner als die Wellenlänge des sichtbaren Lichts – was es ermöglicht, Reflexionen zu streuen, ohne die Bildschärfe zu beeinträchtigen. Milchglas hingegen hat viel größere Oberflächenstrukturen, die ein bewusst undurchsichtiges, diffuses Erscheinungsbild erzeugen. Für Handyabdeckungen ist AG-Glas die bessere Wahl, wenn sowohl visuelle Klarheit (für UV-gedruckte Designs) als auch Antireflexeigenschaften erforderlich sind.
AG-Glasoberflächenbehandlungsmethoden
Verschiedene Herstellungsmethoden können den Antireflexeffekt auf Glas erzeugen. Die Wahl der Behandlungsmethode beeinflusst Kosten, Haltbarkeit, Nebelniveau und Eignung für spezifische Geräteanwendungen. Nachfolgend sind die drei Hauptmethoden aufgeführt, die bei der Herstellung von AG-Glas-Rückdeckeln verwendet werden:
1. Chemische Ätzung (Säureätzung)
Chemische Ätzung ist die am weitesten verbreitete Methode zur Herstellung von AG-Glas in Großserienproduktion. Der Prozess beinhaltet das Eintauchen der Glasplatte in eine Säurelösung – typischerweise Flusssäure (HF) gemischt mit Schwefelsäure (H2SO4) –, die selektiv mikroskopische Mengen der Glasoberfläche auflöst und so eine einheitliche Mikrotextur erzeugt. Die Etztiefe, Dauer und Säurekonzentration steuern direkt den Endniveau des Dunsts und die Oberflächenrauheit.
Wichtige Parameter:
- Ätztiefe: 0,05 μm – 0,3 μm (steuert die Intensität des Nebels)
- Verarbeitungstemperatur: 20°C – 35°C
- Immersionszeit: 30 Sekunden – 5 Minuten (variiert je nach gewünschtem Dunst)
- Nach-Ätzreinigung: Deionisiertes Wasserspülen + Neutralisationsbad
Chemische Ätzung erzeugt eine dauerhafte, abriebfeste AG-Oberfläche, da die Textur durch das Entfernen von Material und nicht durch das Aufbringen einer Beschichtung erzeugt wird. Das macht sie äußerst langlebig und gegen Verschleiß durch tägliche Handhabung. Es ist die bevorzugte Methode für hochwertige Glasabdeckungen von Smartphones , bei denen die langfristige Oberflächenintegrität entscheidend ist.
2. Nano-Beschichtung (Spin-Beschichtung / Sprühbeschichtung)
Die Nanobeschichtung trägt eine dünne Schicht (typischerweise 50–200 nm) aus siliziumbasierten oder fluorpolymerbasierten Partikeln auf die Glasoberfläche auf, um den Antireflexeffekt zu erzeugen. Die Beschichtung kann durch Spinnbeschichtung (für flache Platten) oder Sprühbeschichtung (für gekrümmte oder unregelmäßige Formen) aufgetragen werden. Nach der Abscheidung wird die Beschichtung bei erhöhten Temperaturen (80°C – 150°C) ausgehärtet, um eine langlebige, transparente Folie zu bilden.
Die Nanobeschichtung bietet Vorteile in der Produktionsflexibilität – der Wolkenstand kann präzise durch Anpassung von Partikelgröße und Beschichtungsdicke abgestimmt werden – und sie kann in einem einzigen Anwendungsschritt mit zusätzlichen funktionalen Schichten wie anti-fingerabdruck- (AF)-oleophoben Beschichtungen kombiniert werden. Nano-beschichtete AG-Oberflächen sind jedoch im Allgemeinen weniger kratzfest als chemisch ätzte, da der Antireflexeffekt in der Beschichtung und nicht im Glassubstrat selbst liegt.
3. AG + AF Kombinierte Behandlung
Viele hochwertige AG-Glasabdeckungen verwenden einen zweistufigen Prozess: chemisches Ätzen für die Basis-Antireflextextur, gefolgt von Vakuumabscheidung oder Sprühauftrag einer oleophoben Anti-Fingerabdruck-(AF-)oleophoben Beschichtung. Die AF-Beschichtung füllt die Mikrohohlräume der geätzten Oberfläche, reduziert die Oberflächenenergie und sorgt dafür, dass Öle und Schweiß perlen, anstatt sich auszubreiten, was die Verschmutzungsbeständigkeit deutlich verbessert und die Oberfläche leichter reinigen lässt.
Chemische Ätzung
Dauerhafte Mikrotextur durch Säurebehandlung. Höchste Haltbarkeit und Abriebfestigkeit.
Am besten für: Premium-Geräte mit hohem Volumen
Nano-Beschichtung
Präzise Nebelkontrolle durch Teilchenablagerung. Flexibel für Prototyping und individuelle Spezifikationen.
Am besten für: Sonder- und Mittelklasseprodukte
AG + AF Kombiniert
Geätzte AG-Oberfläche mit oleophober Deckschicht. Maximale Fingerabdruck- und Schmierfestigkeit.
Am besten für: Flaggschiff- und Premium-Modelle
Herstellungsprozess der AG-Glas-Rückabdeckung
Die Herstellung einer AG-Glas-Rückseite erfordert mehrere Präzisionsfertigungsschritte. Jede Stufe erfordert spezialisierte Ausrüstung und strenge Qualitätskontrolle, um eine einheitliche Leistung über Produktionschargen hinweg sicherzustellen. Der vollständige Prozess folgt typischerweise folgender:
Schritt 1: Glasschneiden und Formen
Roh-Floatglas- oder Aluminosilikatglasplatten werden auf gerätespezifische Maße mit CNC-Präzisionsschneiden oder Laserritzen zugeschnitten. Für gebogene Rückabdeckungen wird das Glas mit Heißbiegung bei Temperaturen von 600°C – 750°C in Präzisionsformen geformt.
Schritt 2: Kantenpolieren (2,5D / 3D)
CNC-Kantenschleifen und Polieren erzeugen glatte, abgerundete Kanten – typischerweise 2,5D-Bogen- oder vollständig 3D-gebogene Kanten –, die zur Kontur des Gehäuses passen. Dieser Schritt verhindert Absplitterungen und sorgt für einen nahtlosen Übergang zwischen Glas und Gehäuse des Telefons.
Schritt 3: Chemische Verstärkung (Temperieren)
Das geformte Glas wird 4–8 Stunden lang in einem geschmolzenen Kaliumsalzbad (KNO3) bei 380°C – 420°C temperiert . Dieser Prozess ersetzt kleinere Natriumionen durch größere Kaliumionen auf der Glasoberfläche, wodurch eine Druckspannungsschicht entsteht, die den Aufprallwiderstand erheblich erhöht und eine Härte von 9H erreicht.
Schritt 4: AG-Oberflächenbehandlung
Das gehärtete Glas wird durch die gewählte AG-Behandlung – chemisches Ätzen, Nanobeschichtung oder kombinierte AG+AF – verarbeitet, um die Anti-Blend-Mikrotextur zu erzeugen. Die Ätzparameter werden sorgfältig kalibriert, um das Ziel-Dunstniveau zu erreichen (typischerweise 3–12 % für Rückabdeckungen).
Schritt 5: UV-Druck und Designanwendung
Individuelle Designs, Logos, Farbverläufe und Muster werden mit hochauflösenden UV-Flachbettdruckern (1440 dpi oder höher) auf die Innenseite der AG-Glasplatte gedruckt. Die AG-Textur zeigt nach außen, während das gedruckte Design durch das Glas mit minimaler Verzerrung sichtbar ist.
Schritt 6: Klebstoffauftrag, Schneiden und Qualitätskontrolle
Auf die Innenseite wird ein doppelseitiger optischer AB-Klebstoff aufgetragen, und Kameralöcher / Sensorausschnitte werden mit präziser CNC-Bohrung hergestellt. Jede Einheit wird einer Qualitätsprüfung unterzogen, einschließlich visueller Fehlerkontrolle, Nebelmessung, Adhäsionstests und Droptests.
Wichtige Leistungsbeschreibungen für AG-Glas-Rückdeckel
Bei der Bewertung von AG-Glas-Rückdeckeln sollten B2B-Käufer detaillierte Spezifikationsblätter anfordern, die die folgenden kritischen Parameter abdecken:
Technische Leistungsbeschreibung des AG-Glas-Rückdeckels
Glastyp
Aluminosilikat / Soda-Kalk angerichtet
Härte
9H (Bleistifthärtetest)
Dickenbereich
0,5 mm – 1,1 mm
Lichtübertragung
90% – 95%
Nebelniveau
3 % – 15 % (anpassbar)
Glanz (60°)
50 – 110 GU (verstellbar)
Oberflächenrauheit (Ra)
0,05 μm – 0,3 μm
AF-Beschichtung (optional)
Wasser Kontakt Winkel ≥ 110°
Klebstoff
AB doppelseitiger optischer Kleber
Drop Test Norm
1,0 m – 1,5 m auf Stahlblech
Vergleich von Oberflächenbehandlungsmethoden
Die Wahl der richtigen AG-Behandlung hängt vom Zielmarkt, dem Produktionsvolumen, dem Kostenbudget und den Leistungsanforderungen ab:
| Kriterien | Chemische Ätzung | Nano-Beschichtung | AG + AF Kombiniert |
|---|---|---|---|
| Kratzfestigkeit | Ausgezeichnet (dauerhafte Textur) | Mäßig (die Beschichtung kann sich abnutzen) | Gut (geätzte Basis + Decklack) |
| Nebel-Konsistenz | Hoch (kontrolliert durch Badewanne) | Hoch (kontrolliert durch die Dicke) | Hoch |
| Anti-Fingerabdrücke | Moderat | Gut | Ausgezeichnet |
| Produktkosten | Medium | Mittel-Niedrig | Mittel-hoch |
| UV-Druckkompatibilität | Gut (drucken auf der Innenseite) | Gut | Gut (drucken vor dem AF-Mantel) |
| Vorlaufzeit (pro Charge) | 7 – 12 Werktage | 5 – 10 Werktage | 10–15 Werktage |
B2B-Beschaffung: Bewertung der Hersteller von AG-Glas-Rückdeckeln
Die Wahl des richtigen Fertigungspartners für AG-Glas-Rückdecker erfordert eine sorgfältige Bewertung der technischen Leistungsfähigkeit, Produktionskonsistenz und Kommunikationszuverlässigkeit. Über die Standardkriterien für allgemeine Glasabdeckungslieferanten hinaus erfordert die Produktion von AG-Glas in mehreren Bereichen eine zusätzliche Prüfung:
AG-Behandlungsfähigkeit
Betreibt die Fabrik eine eigene Ätzlinie und Beschichtungsanlagen? Die interne AG-Abwicklung gewährleistet eine bessere Qualitätskontrolle und eine schnellere Abwicklung im Vergleich zur Auslagerung der Behandlung an einen Dritten. Fordern Sie eine Fabrikbesichtigung oder eine Anlagenverifizierung an.
Konsistenz von Nebel und Glanz
Fordern Sie Berichte von Schnittmessern und Glanzmessern von Produktionsproben an. Konstante Dunstwerte (± 2 % über Chargen hinweg) deuten auf gut kontrollierte Ätz- oder Beschichtungsprozesse hin. Inkonsistenter Nebel führt zu sichtbaren Unterschieden zwischen Einheiten in derselben Reihenfolge.
AF-Beschichtungsbeständigkeit
Wenn AG+AF-Behandlung spezifiziert ist, wird die Haltbarkeit der oleophoben Beschichtung mit Stahlwollabrasion (ASTM F735) und Fingerabdrucksimulationstests getestet. Qualitäts-AF-Beschichtungen halten nach 5.000+ Wischzyklen einen Wasser-Kontakt-Winkel von über 100° aufrecht.
Zertifizierungen und Einhaltung
Überprüfen Sie die ISO-9001-Zertifizierung, die RoHS-Compliance für Materialien und die REACH-Compliance für chemische Substanzen, die in der Ätzung und Beschichtung verwendet werden. Hersteller, die europäische und nordamerikanische Märkte bedienen, müssen strenge Umwelt- und Sicherheitsvorschriften einhalten.
Häufige Anwendungen von AG-Glas-Rückdeckeln
AG-Glas-Rückdeckel werden in einer Vielzahl von Unterhaltungselektronik- und Industrieanwendungen eingesetzt:
- Smartphones – Flaggschiff- und Mittelklasse-Telefone, bei denen matte Oberfläche und Fingerabdruckbeständigkeit wichtige Verkaufsargumente sind. Die AG-Behandlung wird auf die Außenfläche angewendet, während gehärtetes Glas strukturellen Schutz bietet.
- Tablets und E-Reader — Größere Panel-Anwendungen, bei denen Blendung die Lesbarkeit im Freien verbessert und die Augenbelastung bei längerer Nutzung reduziert.
- Kabellose Ladegeräte – AG-Glas-Ladepads, die zur matten Oberfläche kompatibler Smartphones passen, um visuelle Konsistenz über Produktlinien hinweg zu gewährleisten.
- Smart-Home-Geräte – Bedientafeln, smarte Lautsprecher und IoT-Gerätegehäuse, bei denen die Blendschutzflächen die Sichtbarkeit des Displays bei Umgebungslicht verbessern.
- Autodisplays – AG-Glasabdeckungen für Infotainmentbildschirme im Fahrzeug und Instrumentenpaneele, die auch bei direkter Sonneneinstrahlung lesbar bleiben müssen.
- Tragbare Geräte – Rückseiten von Smartwatches und Fitness-Trackern, die eine hochwertige matte Oberfläche benötigen, die Schweiß und Hautfettspuren widersteht.
Häufig gestellte Fragen
Was ist der Unterschied zwischen AG-Glas und AR-Glas?
AG (Anti-Blendung)-Glas diffundiert reflektiertes Licht durch Oberflächenmikrotexturierung, wodurch Reflexionen verschwommen und weniger auffällig werden. AR-(Antireflektionsglas) verwendet mehrschichtige optische Beschichtungen, um die von der Oberfläche reflektierte Lichtmenge zu verringern und so die Gesamtdurchlässigkeit zu erhöhen. AG-Glas verleiht ein mattes Aussehen, während AR-Glas transparent bleibt. Beide können auf einem einzigen Panel kombiniert werden, um maximale Wirkung zu erzielen, wobei dies in Display-Anwendungen häufiger vorkommt als bei Rückdeckern.
Beeinflusst AG-Glas die UV-Druckqualität auf der Rückseite?
Nein. Die AG-Behandlung wird auf die äußere (äußere) Oberfläche des Glases angewendet, während UV-Druck typischerweise auf der Innenseite (innen) durch das Glas betrachtet wird. Das bedeutet, dass die AG-Textur das gedruckte Design nicht stört. Der Abdruck wirkt durch das Glas scharf und lebendig, während die Außenseite für Blendung und Fingerabdruckbeständigkeit sorgt.
Welche Dunststufe sollte ich für die Glasrückseite eines Smartphones AG wählen?
Bei Smartphone-Rückabdeckungen ist ein Nebelzustand von 5 % bis 12 % typisch. Niedriger Dunst (3%–6 %) erzeugt einen dezenten matten Effekt mit minimalem Einfluss auf das Erscheinungsbild der darunterliegenden UV-gedruckten Designs, geeignet für Designs mit feinen Details oder fotografischen Elementen. Höherer Dunst (8 %–15 %) sorgt für einen ausgeprägteren matten Look mit stärkerer Antireflex- und Fingerabdruckbeständigkeit, ideal für Einfarb- oder Farbverlauf-Designs, bei denen maximale Verschleierung Priorität hat.
Können AG-Glasabdeckungen das kabellose Laden unterstützen?
Ja. AG Glass ist vollständig mit kabellosem Laden kompatibel. Die Antireflexbehandlung fügt keine metallischen oder leitfähigen Schichten hinzu, die das Qi-Standard-Laden beeinträchtigen würden. Die Glasdicke (typischerweise 0,5–0,85 mm für Rückabdeckungen) und die Klebstoffschicht haben vernachlässigbaren Einfluss auf die Ladeeffizienz, ähnlich wie bei Standard-gehärteten Glasabdeckungen.
Wie hoch ist die typische MOQ und Lieferzeit für AG-Glas-Backcover-Bestellungen?
Das MOQ für AG-Glasabdeckungen liegt typischerweise zwischen 500 und 2.000 Einheiten, abhängig von der Komplexität der AG-Behandlung und der Anzahl der Gerätemodelle. Musterbestellungen von 20–50 Einheiten stehen zur Designbewertung zur Verfügung. Die Lieferzeit für das Produkt beträgt 10–18 Werktage nach der Entwurfsgenehmigung, mit zusätzlichen 3–7 Tagen für die Musterproduktion. Eilbefehle können mit beschleunigter Bearbeitung zu einem Aufpreis abgewickelt werden. contact.html" Stil="Farbe:#3a78ef; text-decoration:unterstreichen;" >Kontakt den Hersteller für konkrete Preise und Zeitpläne.
Bereit, AG-Glas-Rückseiten für Ihre Marke zu besorgen?
Von chemischer Ätzung bis hin zu AG+AF-Kombinationsbehandlungen bieten wir anpassbare Antireflexlösungen für jedes Smartphone-Modell an. Fordern Sie noch heute ein kostenloses Muster- und Spezifikationsblatt an.